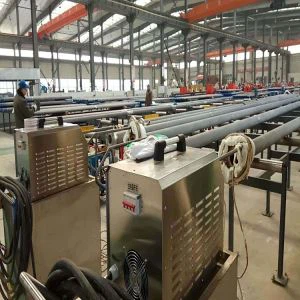
Използването на нагревател
Първо, топлинната обработка: разнообразие от метални части или цялостното гасене, отгряване, закаляване, топлина;
Второ, термоформоването: цялото коване, локално коване, горещо коване, горещо валцуване;
Трето, заваряване: Всички видове метални продукти, споещи, всички видове остриета на инструменти, трион за заваряване, стоманена тръба, медна тръба заваряване, същия вид различно метално заваряване;
Четвърто, метално топене: злато, сребро, мед, желязо, алуминий и други метални (вакуум) топене, леене на леене и покритие за изпаряване;
5, високочестотна отоплителна машина Други приложения: Полупроводниково растеж на единичен кристал, термично приспособяване, топлина за бутилка, уплътняване на пастата за зъби, топлинно уплътнение, прахово покритие, пластмаса за метална имплантация.
Спория на нагревател и процес
I. Преглед
Редът е твърда фаза, той и методът на заваряване е различен от основния материал, който не се топи, като използването на по-ниско от температурата на топене на родителски метал на металния метал, температурата на нагряване е по-ниска от твърдата линия на основния материал и по-висока от запълнената метална линия на метода на свързване. Когато свързаните части и материалният материал се нагряват към спойка, за да се стопяват, течната спойка се намокри върху повърхността на основния метал от течната спойка, а основният материал се разтваря и се дифутира помежду си и се намозоват в пропастта на основния материал и капиларния поток, взаимно разтваряне и дифузия, за да се постигне връзката между части.
В сравнение с метода на заваряване, спораът има следните предимства:
1) Температурата на отопление е ниска, родителската метална конструкция и работата на по -малките;
2) споени стави гладък, красив външен вид;
3) Деформацията на заваряването е малка, особено използването на равномерно отопление (като например спояване на пещта), деформацията на заваряването може да бъде намалена до минимум, лесно да се гарантира точността на размерите на заваряването;
4) някакъв метод за спояване може да бъде заварен в няколко десетки или стотици спойващи шевове, висока производителност;
5) може да се постигне хетерогенен метал или сплав, метална и неметална връзка.
Въпреки това, споретата има и свои недостатъци, якостта на спора на ставите е сравнително ниска, топлинната устойчивост е сравнително лоша, поради разликата между състава на основния метал и спойната, причинена от голяма електрохимична корозия, причинена от лоша устойчивост на корозия и изискванията за сглобяване са сравнително високи.
Според използването на различна спойка, спораът обикновено се разделя на:
1) Спойка - Спойка Температурата на течността е под 450 градуса С.
2) Притеснение - Температура на спойка Liquidus по -висока от 450 градуса.
В допълнение, някои държави ще споят температурата над 900 градуса без използването на методи за попълване на потоци (като нагревател на нагревател, спория за защита от газ), наречени високотемпературни спомжи.
Второ, методът на спомване
Методът на споране обикновено се кръщава след прилагането на източника на топлина, основната му роля е да разчита на източника на топлина да загрява детайла до необходимата температура, с разработването и използването на нови източници на топлина, през последните години имаше много нови методи за спомване.
1, пламък, споещи
Пламеното спояване е използването на горими газове (включително вентилатор на течно гориво), който издухва въздух или чист кислород, запален след пламъка за отопление. Пламък, защото оборудването е прост, широк източник на газ, гъвкавост и следователно широко използвано.
Факелът, използван за пламък, може да бъде универсална газова факла или специална факла за спояване. Специалната факла за зареждане се характеризира със сравнително разпръснат пламък, концентрацията на отопление е ниска, така че отоплението е сравнително равномерно. Притесването на сравнително големи части или механизираното пламък може да се използва с многоплатен накрайник специална факла за спория.
Горимият газ, използван при спояването на горещия съд, може да бъде ацетилен, пропан, втечнен нефтен газ, атомизиран бензин, газ и други подобни. Изгарянето на газ е кислород и сгъстен газ. Обхватът на отоплението е много широк, от стотиците градуси алкохолна факла до кислородна ацетилен пламък над 3000 градуса. Пламъкът има два слоя структура, външният слой светлосин пламък е окисляване на пламъка, изгаряйки напълно, най -високата температура, кислород, прекомерното отопление, лесно за приготвяне на металната повърхност на декора: Вътрешното тъмносин пламък е намален пламък, температурата е ниска, хипоксия, богата на въглероден моноксид, може да предпази метала от окисляване. Горимите продукти за изгаряне на газ са CO2 и водна пара с висока температура (воден пламък само водна пара), независимо дали е поток или спойка, водната пара с висока температура на табуто трябва да обмисли този фактор.
Кислородният ацетилен пламък е най -често използваният пламък, тъй като температурата на пламъка е висока, докато температурата на споране е много по -ниска. Така че пламъкът обикновено се използва за загряване на пламъка, тъй като температурата на пламъка е ниска и голям обем, загрявайки по -равномерно. Обикновено използвайте неутрален пламък или леко ацетилен пламък.
Когато температурата на нагряване не изисква твърде много, можете да използвате сгъстен въздух вместо кислород, с пропан, пропан -бутан, атомизиран бензин вместо ацетилен. Температурата на тези пламъци е ниска, а пламъкът без ацетилен не замърсява потока, който е подходящ за сравнително малки запълващи части и алуминий и алуминиеви сплави.
Когато пламъкът е затънал, разтворът на потока се покрива предварително на повърхността на ставата или загряващият прът се нагрява, потапя в поток и след това върху нагрятата става. Металът за запълване на пълнителя може да бъде предварително инсталиран или ръчно хранен. Притесването на детайла трябва да се нагрее равномерно до температурата на споране и след това да добави спойка или спойка дори не може да запълни празнината. За металните стави на пълнеж за пълнене също трябва да се нагрява, за да се избегне детайлът при директен контакт с пламъка, така че преждевременното топене, спория, можете също да използвате факла за нагряване.
Пламено спояване, в допълнение към еднопластовото запояване на пламъка също може да се използва многопластова факла. Пълнене В допълнение към ръчната работа има специална машина за спояване на автоматичен пламък. Фигура 2 показва специалното оборудване за оплакване.